Suomi
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Uutiset
Voiko yrityksen sisäinen spline-tuotanto ratkaista koneiden OEM-valmistajien kalliit kenttävian aiheuttamat päänsäryt?
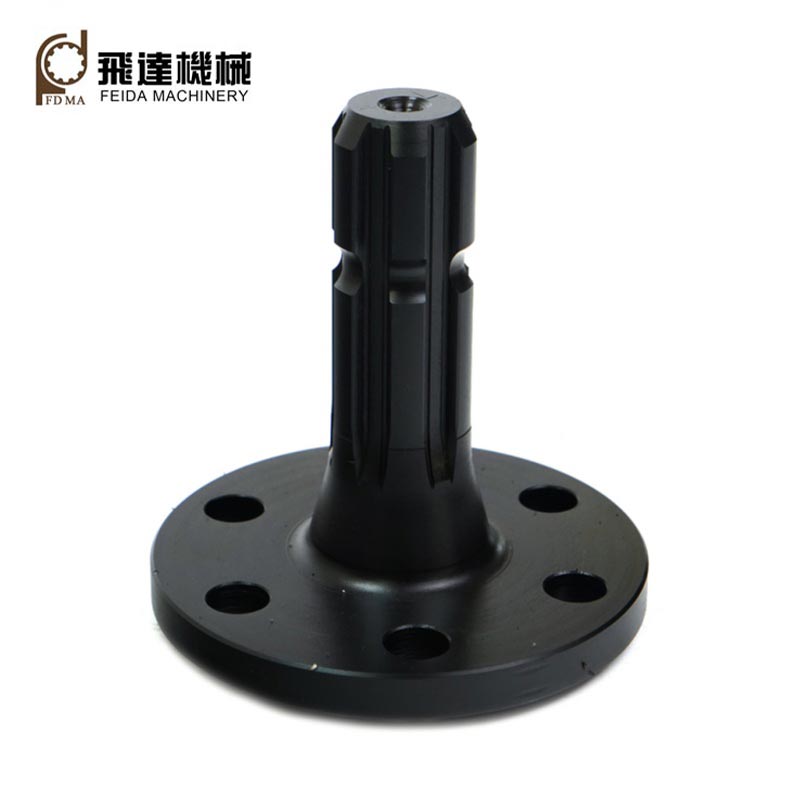
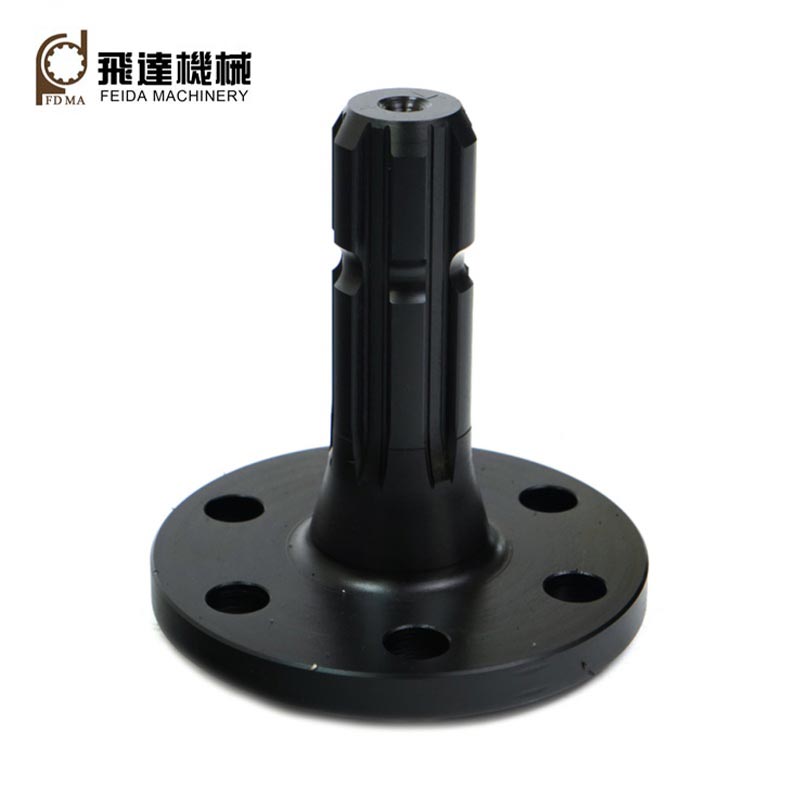
Maatalouslaitteiden ja sähkötyökalujen OEM-valmistajat maailmanlaajuisilla markkinoilla törmäävät jatkuvasti kalliisiin loppupään ongelmiin hankittaessasuorakaiteen muotoiset ura-akselituseiden alihankintasopimusten toimitusketjuista. Ulkoistettu lämpökäsittely tuottaa epäyhtenäisen kovuuden, joka laukaisee kiilahampaan murtuman raskaan vaihtuvan vääntömomentin vaikutuksesta. Hajautetut sorvaus-, hobbing- ja hiontatyönkulut luovat epävakaita kylkitoleransseja, jotka johtavat kokoonpanolinjan tukoksiin ja uudelleenkäsittelyyn. Sirpaloitunut tuotanto tuhoaa myös erätason jäljitettävyyden ja hidastaa tai pysäyttää kolmannen osapuolen toimittajien auditoinnit. Feida pitää taontaa, urien muovausta, hallittua lämpökäsittelyä ja tarkkuushiontaa saman tehdaskaton alla, säilyttää ISO6-10-mittatarkkuuden ja toimittaa täydelliset prosessin jäljitettävyysasiakirjat, mikä vähentää ennenaikaista akselin rikkoutumista, kokoonpanoseisokkia ja auditointiviiveitä kansainvälisille koneiden ostajille.
1. Talon sisäinen lämpökäsittely stabiloi kovuuden ja vähentää kiilajuuren väsymisvaurioita
Useimmat kolmannen osapuolen spline-toimittajat ulkoistavat karkaisutyöt. Sääntelemättömät uunisyklit luovat epätasaisen kovuuden jakautumisen: hampaiden pinnoilta puuttuu kulutuskestävyys, kun taas akselin ytimet menettävät tarvittavan sitkeyden. Epätasaisella viljelysmaalla työskenteleville traktoreille toistuva iskunmomentti synnyttää helposti juurihalkeamia ja äkillisen akselin katkeamisen, mikä johtaa kalliisiin peltojen takaisinvetoon. Feida käyttää itsenäisiä karkaisu- ja induktiokarkaisuuuneja, jotka lukitsevat materiaalikohtaiset lämmitys-jäähdytyskäyrät. Jokainen tuotantoerä säilyttää täydelliset uunin lokitiedot, mikä saavuttaa tasapainoisen suorituskyvyn pinnan kovuuden ja alustan sitkeyden välillä, mikä pienentää raskaiden koneiden urien murtumisen todennäköisyyttä.
2. Synkronoitu hobbing-hionta säilyttää ulokkeen ja kyljen yhtenäisyyden sujuvaa kokoonpanoa varten
Kun rihlattu rouhinta ja viimeistelyhionta suoritetaan erillisissä konepajoissa, hampaiden rinnakkais- ja leveystoleranssit ajautuvat alueen ulkopuolelle. Massatuotannon kokoonpanon aikana työntekijät kohtaavat pakotettua puristussovitusta tai liiallista välystä, mikä vähentää konepajan tuotantokapasiteettia ja lisää työstökustannuksia. Kaikki suorakaiteen muotoinen kiila- ja jälkikarkaistu viimeistely suoritetaan yhtenäisillä sisäisillä CNC-laitteilla, jotka noudattavat tiukasti ISO4156-teollisuuskiilastandardeja. Hampaiden kyljen tasaisuusvirheet pysyvät mikronitason rajoissa, mikä mahdollistaa tasaisen sovituksen vastinholkkien kanssa ilman toissijaista manuaalista korjausta sähkötyökalujen ja maatalouskoneiden kokoonpanolaitoksissa.
3. Päästä päähän -jäljitettävyysdokumentaatio nopeuttaa ulkomaisten toimittajien kelpuutusauditointeja
Hajautettu monitehdaskäsittely ei voi yhdistää raaka-aineiden testitodistuksia, lämpökäsittelytietueita ja CMM-tarkastusraportteja yhtenäisiksi erätiedostoiksi. Monet eurooppalaiset ja pohjoisamerikkalaiset konemerkit jäädyttävät toimittajien tarkastelun edistymisen ilman täydellisiä jäljitettävyyspaketteja. Feida tallentaa tarkastuspöytäkirjat, jotka kattavat raaka-aineen saapuvat tarkastukset aina valmiin akselin koordinaattimittaukseen asti. Englanninkieliset täydelliset auditointiasiakirjat voidaan julkaista jokaisen lähetyksen yhteydessä, mikä poistaa ylimääräiset kolmannen osapuolen testaussyklit maailmanlaajuisten toimittajien kelpuutusmenettelyjen aikana.
4. Kohdennettu seosmateriaalien valinta sopii erilaisiin vääntömomentti-kuormituskäyttöskenaarioihin
Yleiset yksilaatuiset teräsaihiot eivät sovellu erilaisiin työolosuhteisiin. Tavalliset hiiliteräksiset rihlat kuluvat nopeasti maatilan törmäyksen ja lian vaikutuksesta; ylihaurailla korkeaseosteisilla työkappaleilla on taipumus halkeilla toistuvan käynnistys-pysäytysjännityksen vaikutuksesta. Materiaalivalinnalla noudatetaan todellisia laitteiden vääntömomenttivaatimuksia: tavallinen hiiliteräs kevyisiin sähkötyökalusovelluksiin, 40Cr seosteräs keskitason maatalouskoneisiin ja ei-rautametallivaihtoehdot hiljaisiin voimansiirtokokoonpanoihin. Kohtuullinen materiaaliluokitus pidentää käyttöikää vaihtelevissa kuormituksissa ja ympäristöolosuhteissa.
5. Varastossa olevat runsaat työkalut lyhentävät räätälöityjen rihla-akselien prototyyppien kehitystyötä
Useilla spline-komponenttien valmistajilla on vain osittaisen moduulin teriä. Räätälöidyt epätyypilliset suorakaiteen muotoiset rihlat vaativat uusien työkalujen valmistusta, mikä hidastaa uusien konemallien T&K-vahvistusjaksoja. Feida ylläpitää täyttä kirjastoa hobbing-työkaluja, jotka kattavat M0.5-M5 moduulialueen. Hampaiden määrän, akselin pituuden ja ulkohalkaisijan säädöt voidaan toteuttaa ilman suuria lisätyökalukustannuksia. Mukautetun näytteen toimitusaika säilyy 20 työpäivän sisällä, mikä auttaa ulkomaisia mekaanisia T&K-tiimiä nopeuttamaan uusien tuotteiden iteraatiota ja markkinoilletuloaikatauluja.
6. Monikerroksinen VCI-ruosteenestopakkaus varmistaa tarkkuuden pitkän matkan merikuljetuksissa
Yksinkertainen pahvipakkaus tarjoaa huonon kosteudenkestävyyden. Säiliön tiivistyminen trooppisen reitin merikuljetuksen aikana luo pieniä korroosiokuoppia tarkkoihin kiiltoreunoihin, mikä muuttaa verkkojen välystä saapumisen jälkeen. Akselin mittojen ja tilausvolyymien mukaan tehdas käyttää yhteensopivia suojayhdistelmiä: VCI-ruosteenestopaperi, pehmustava kuplamuovi ja suljetut massiivipuukotelot. Kosteutta eristävä pakkausratkaisu suojaa spline-hammasgeometriaa ja pitää tarkkuuden vakaana pitkän matkan meritoimituksissa ulkomaille ostajan varastoihin.
Aiheeseen liittyviä uutisia
- Kuinka spiraalikartiohammaspyörät parantavat voimansiirtoa vaativissa koneissa?
- Mikä tekee Sprocket Gears -vaihteista välttämättömiä luotettavalle voimansiirrolle?
- Kuinka sisäiset vaihteet parantavat tarkkuutta ja voimansiirtoa?
- Mitkä kalliit loppupään viat johtuvat huomiotta jätetyistä ura-akselin valmistusprosessin aukoista?
- Miksi muovisista hammaspyöristä on tulossa luotettava valinta nykyaikaisiin mekaanisiin järjestelmiin?
- Leikkaako koko prosessin kattava integroitu hammaspyörän työstö ulkomaisten supistinvalmistajien kolme suurta piilevää hankintamenetystä?
Jätä minulle viesti