Suomi
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Uutiset
Leikkaako koko prosessin kattava integroitu hammaspyörän työstö ulkomaisten supistinvalmistajien kolme suurta piilevää hankintamenetystä?
Maailmanlaajuiset planeettaalennuslaitteiden OEM-valmistajat ja robotiikan/ilmailukomponenttien ostajat kohtaavat jatkuvasti kolme peruuttamatonta piilokulua hankittaessametalliset sisäiset hammaspyörät: hajallaan sijaitsevat erilliset jalostustehtaat katkaisevat tuotannon jäljitettävyysketjut, mikä tekee mahdottomaksi toimittaa täydellisiä materiaali- ja tarkkuustestitiedostoja kolmannen osapuolen tehdastarkastuksia varten; yksinkertainen yksikerroksinen muovipakkaus epäonnistuu kosteassa pitkän matkan merikuljetuksessa, mikä laukaisee hampaiden pinnan ruosteen ja mittapoikkeaman kontin saapumisen jälkeen; pienissä koneistuspajoissa ei ole täydellisiä lämpökäsittely- ja hiontalaitteita, mikä johtaa epävakaaseen hampaiden tarkkuuteen, mikä lisää vaimentimen tärinää ja kentän epäonnistumisastetta asennuksen jälkeen. Feidan täysketjuinen integroitu metallin sisähammaspyörätuotanto kattaa taontamisen, hienotyöstön, lämpökäsittelyn, tarkkuushionnan ja monikerroksisen ruosteenestopakkauksen, yhdistäen kaikki tuotantolinkit yhdeksi tehtaaksi, ratkaiseen tarkastusasiakirjojen puutteet, merikuljetuksen ruosteriskit ja epävakaat vaihteiston tarkkuusongelmat voimansiirtolaitteiden valmistajille maailmanlaajuisesti.
1. Suljetun kierron koko tuotantoketju toteuttaa täydellisen erän jäljitettävyyden maailmanlaajuisia tehdastarkastuksia varten
Useimmat pienet hammaspyörien jalostustoimittajat suorittavat vain yksittäisiä työvaiheita, kuten sorvauksen tai hammaspyörien lyönnin, taonta ja lämpökäsittely on ulkoistettu eri kolmannen osapuolen korjaamoille. Raaka-aineen lämpölukuja, lämpökäsittelyn kovuustietoja ja jauhatustarkastustietoja ei voi integroida yhtenäiseen erätiedostoon. Eurooppalaiset ja pohjoisamerikkalaiset siirtolaitteiden tuotemerkkien tarkastajat keskeyttävät toimittajien pätevyyden arvioinnin, jos koko prosessin jäljitettävyysarkistot puuttuvat. Tämä tehdas suorittaa kaikki 9 keskeistä työprosessia itsenäisissä korjaamoissa ja tallentaa jokaisen linkin testaustiedot jokaiselle sisäisten vaihteiden erälle. Täydelliset yhtenäiset tarkastusraportit, mukaan lukien seoksen koostumus, hampaiden profiilin tarkkuus ja kovuus, voidaan viedä milloin tahansa, mikä auttaa ostajia läpäisemään kansainvälisen toimittajatarkastuksen ilman ylimääräisiä kolmannen osapuolen testauskustannuksia.
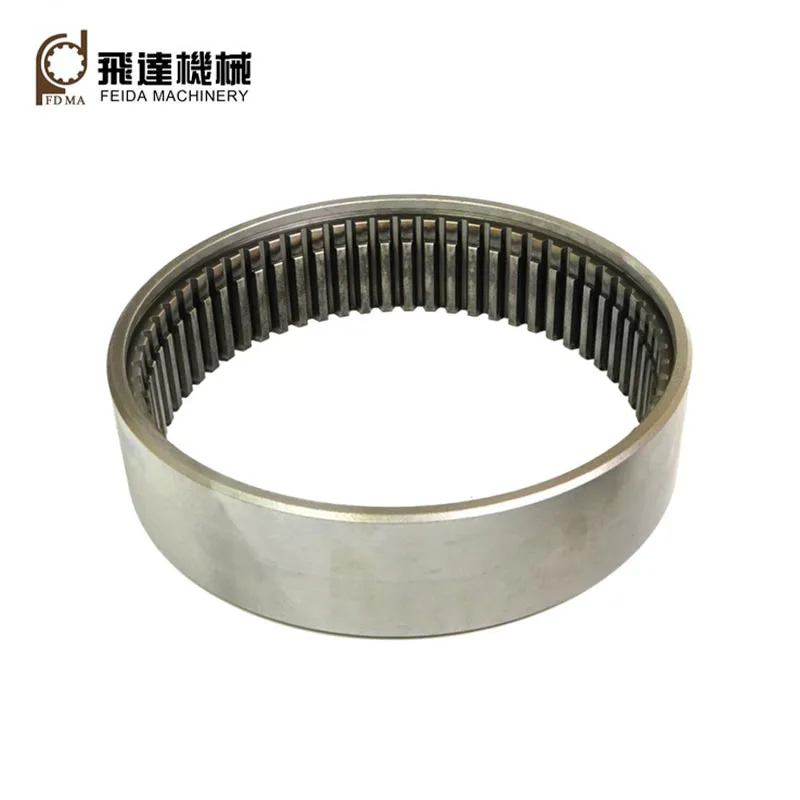
2. Monivaiheinen tarkkuushionta stabiloi ISO/DIN 8-10 -luokan hampaiden tarkkuuden massatuotannossa
Koneistustehtaat, joissa ei ole erityisiä hammaspyörähiomalaitteita, luottavat vain karkeaan hobbing-muovaukseen; hampaiden pinnan karheus ja nousupoikkeama ylittävät standardirajat pitkäaikaisen raskaan kuormituksen jälkeen, mikä johtaa liialliseen vaimennusääneen, tärinään ja hampaiden ennenaikaiseen kulumiseen asennuksen jälkeen. Feida varustaa erikoishammaspyörähiomakoneet jälkilämpökäsittelyn viimeistelyyn, evoluutioprofiilivirheen ja kumulatiivisen nousuvirheen hallintaan ISO-standardin toleranssialueella. Jatkuva massatuotannon ikääntymisen todentaminen osoittaa, että sisäinen vaihteisto säilyttää vakaan niveltymistarkkuuden tuhansien tuntien syklisen kuormituksen jälkeen, mikä vähentää merkittävästi myynnin jälkeistä huoltoa, joka johtuu robotiikan ja raskaiden koneiden valmistajien epänormaalista tärinästä.
3. Kohdennettu seosmateriaalien sovitus tasapainottaa sitkeyden ja hampaiden pinnan kulutuskestävyyden
Monet vaihteistotoimittajat käyttävät yksittäisiä yleisteräsmateriaaleja kaikkiin työolosuhteisiin, eivätkä ne erottele toisistaan matalakuormitusautomaatiolaitteita ja raskaiden koneiden sovellusten vaatimuksia. Tavallisen hiiliteräksen ohuet hammaspinnat kuluvat nopeasti usein toistuvissa iskukuormituksessa, kun taas täyskovametalliaihioilta puuttuu yleinen sitkeys ja ne halkeilevat helposti vaihtelevassa rasituksessa. Tehdas jakaa sovitetut metalliaihiot erikseen asiakkaan laitteiston toimintaparametrien mukaan: 40Cr/42CrMo seosteräs raskaan kuormituksen planeettalaatikoihin, 16MnCr5 hiiletetty teräs ilmailun vähennyksiin, 6061 alumiiniseos kevyisiin robottikäyttöihin. Kerrosmateriaalin kaava varmistaa vaihteiston rungon iskunkestävyyden ja hampaiden pinnan korkean kovuuden samanaikaisesti, mikä pidentää merkittävästi koko supistimen huoltosykliä.
4. Monikerroksinen VCI-ruosteenestopakkaus eliminoi merikuljetuksen hampaiden korroosiovirheet
Tavallisista yksittäispakkauksista puuttuu kosteudeneristystoimenpiteitä; kontin tiivistyminen rajat ylittävän merirahdin aikana synnyttää pieniä ruostepisteitä tarkkoihin hampaiden pintoihin, mikä aiheuttaa suoraan ristikkovirheen pakkauksen purkamisen jälkeen. Tehdas laatii luokiteltuja pakkausjärjestelmiä vaihdekoon ja kuljetussyklin perusteella: pienissä tarkkuusvaihteissa käytetään muovisia sisälaatikoita + VCI-ruosteenestoverkkopusseja; keskisuurissa ja suurissa työkappaleissa käytetään ruosteenkestävää paperikäärettä + kuplapuskuria; massatilaukset ladataan suljetuihin puulaatikoihin kuivausaineella. Monikerroksinen kosteussulkurakenne mukauttaa pitkän merikuljetuksen trooppisille ja rannikon kosteille alueille varmistaen, että hammaspyörien hampaiden pinnat pysyvät ehjinä ilman korroosiota varastoon saapuessa.
5. Täysi moduulispektri lyhentää prototyyppinäytteiden iterointisykliä T&K-ryhmille
Useimmat vaihteistovalmistajat varastoivat vain osittaisia moduulimäärityksiä; räätälöidyt M0.5 ultrahieno tai M8 suuren moduulin sisäiset hammaspyörät vaativat pitkiä muottien ja työkalujen valmistelujaksoja, mikä viivästyttää uusien supistimen prototyyppien testauksen edistymistä. Tehdas varaa täydelliset prosessointityökalut, jotka kattavat täyden moduulivalikoiman M0,5–M8 ja tukevat kantti- ja kierrevaihteiden mukautettua kehitystä. Näytteen toimitussykliä valvotaan 20 työpäivän sisällä, mikä auttaa robotiikan ja ilmailun T&K-tiimiä nopeuttamaan uusien lähetystuotteiden todentamista ja markkinoilletuloa.
6. Riippumaton laadunvalvontalaboratorio suorittaa 100 % täydellisen tarkastuksen ennen toimitusta
Käsittelylaitokset, joissa ei ole testauslaitteita, suorittavat vain satunnaisia näytteenottotarkastuksia, ja hyväksymättömät hammaspyörät, joiden hammasprofiilit eivät ole toleranssin mukaisia, virtaavat helposti valmiisiin tilauksiin, mikä aiheuttaa massakokoonpanon uudelleentyöstöhäviöitä loppupään vähennysyksiköiden tehtaille. Riippumaton tarkastuslaboratorio on varustettu CMM-koordinaattimittauslaitteilla, vaihteiston kattavilla ilmaisimilla ja kovuusmittareilla, jotka suorittavat täysimittaisen, tarkkuus- ja kovuustestauksen jokaiselle valmiille sisäiselle vaihteelle. Hyväksymättömät tuotteet seulotaan ennen pakkaamista, mikä eliminoi erän laatupoikkeamien riskit, jotka aiheutuvat satunnaisotantatarkastuksesta irtovientitilausten osalta.
Aiheeseen liittyviä uutisia
- Kuinka spiraalikartiohammaspyörät parantavat voimansiirtoa vaativissa koneissa?
- Mikä tekee Sprocket Gears -vaihteista välttämättömiä luotettavalle voimansiirrolle?
- Kuinka sisäiset vaihteet parantavat tarkkuutta ja voimansiirtoa?
- Mitkä kalliit loppupään viat johtuvat huomiotta jätetyistä ura-akselin valmistusprosessin aukoista?
- Miksi muovisista hammaspyöristä on tulossa luotettava valinta nykyaikaisiin mekaanisiin järjestelmiin?
- Voiko yrityksen sisäinen spline-tuotanto ratkaista koneiden OEM-valmistajien kalliit kenttävian aiheuttamat päänsäryt?
Jätä minulle viesti