Suomi
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Uutiset
Mitkä kalliit loppupään viat johtuvat huomiotta jätetyistä ura-akselin valmistusprosessin aukoista?
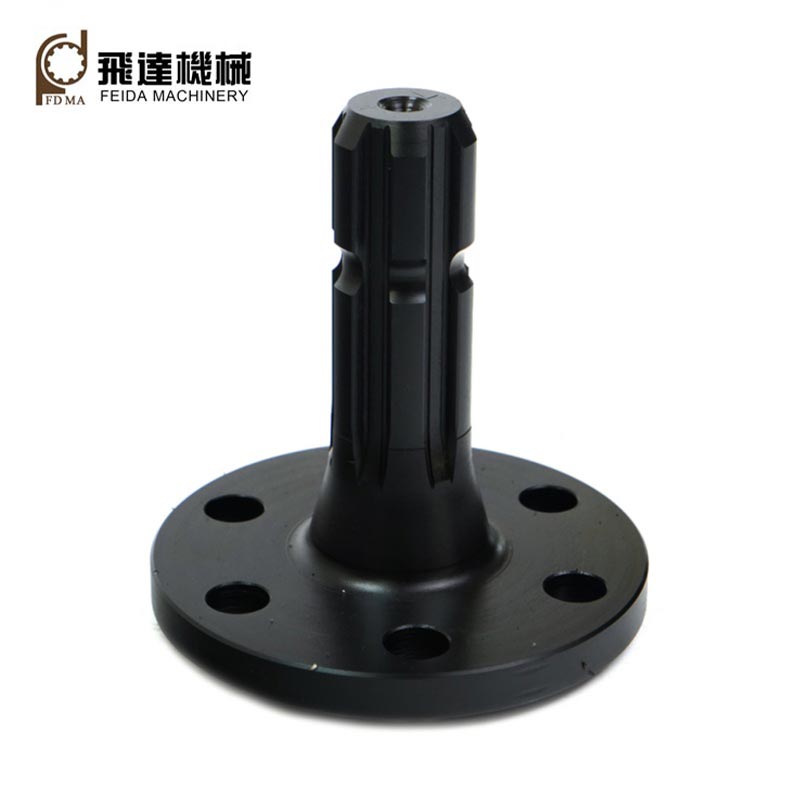
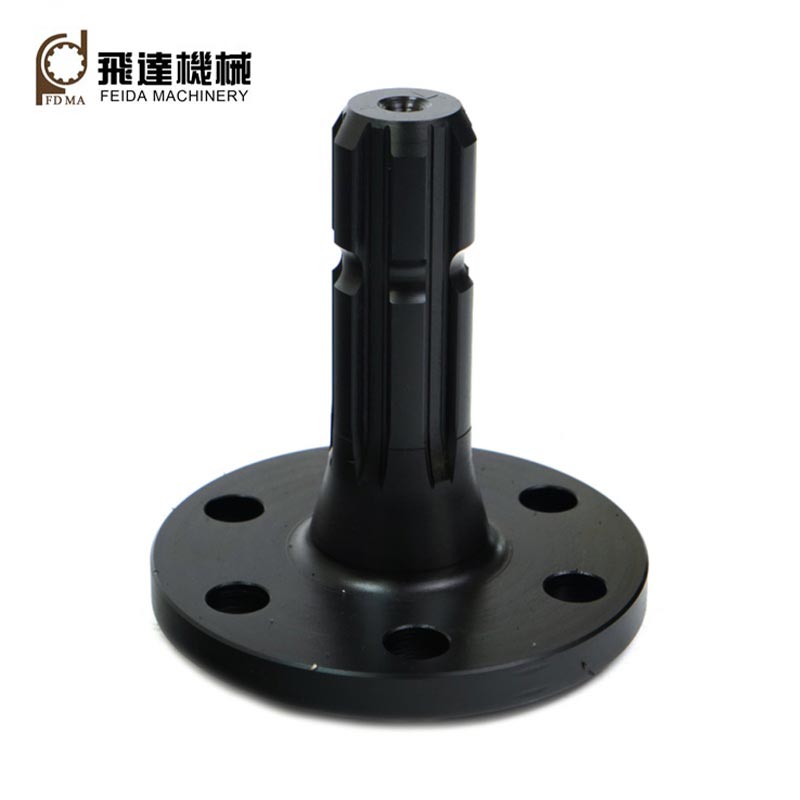
Feida-koneistusSuorakaiteen muotoinen akseliPalvelu yhdistää tuotantoa edeltävän DFM-tarkistuksen, jälkilämpökäsittelyn tarkan viimeistelyn ja täyden erän materiaalin suorituskyvyn dokumentaation, vähentää väsymismurtumaa, auditointiesteitä ja prototyyppien uudelleenkäsittelyriskejä rajat ylittäville koneenvalmistajille.
1. Jälkijäähdytyksen tarkkuusviimeistely korvaa lämmön aiheuttaman spline-geometrisen vääristymän
Monet alihankintatyöpajat suorittavat kaiken spline-jyrsinnän ennen karkaisua, ilman jälkikäsittelyä karkaisun jälkeen. Jäähdytyksen aiheuttama sisäinen jännitysten uudelleenjakauma laukaisee akselin taipumisen, hammasvälin poikkeaman ja kylkien rinnakkaisuuden virheitä, joita ei voida korjata alustavalla pehmeän tilan koneistuksella. Maatalous- ja rakennuskoneille tyypillisessä vaihtuvassa iskunmomentissa vain osittaiset kiilahampaat kantavat siirretyn kuormituksen, mikä synnyttää jännityskeskittymän hampaiden juurissa ja varhaista väsymishalkeilua. Feida-Machining varaa hallitun viimeistelyvaran ja suorittaa tarkan rihmahiontaan karkaisun ja karkaisun jälkeen. Kriittiset geometriset toleranssit, mukaan lukien hammasväli, kylkien yhdensuuntaisuus ja akselin koaksiaalisuus, pysyvät DIN5461-spesifikaation rajoissa, mikä varmistaa tasaisen usean hampaan kuormituksen jaon ja pidentää komponenttien käyttöikää syklisissä iskukuormitusympäristöissä.
2. Päästä päähän -talon sisäinen käsittely säilyttää täydelliset materiaalin ja prosessin jäljitettävyystiedot
Kun raaka-aineen leikkaus, urakoneistus, lämpökäsittely ja pinnan viimeistely jaetaan useiden ulkoisten alihankkijoiden kesken, valmistajat eivät voi koota yhtenäisiä erätason arkistoja, mukaan lukien teräsluokan MTC, sammutuslämpötilalokit ja lopulliset mittatarkastusraportit. Kansainväliset koneiden tarjoustarkastukset edellyttävät komponenttien täydellistä jäljitettävyyttä; hajanaiset toimitusketjut johtavat esiselvityksen hylkäämiseen. Feida suorittaa koko tuotannon työnkulun omassa laitoksessaan. Jokainen erä tallentaa raakatangon tunnisteet, lämpökäsittelykäyrät ja CMM-tarkastustiedot. Täydelliset englanninkieliset asiakirjapaketit ovat saatavilla toimituksen yhteydessä, mikä auttaa OEM-asiakkaita täyttämään toimittajan tarkastusvaatimukset ilman kallista kolmannen osapuolen uudelleentestausta.
3. Hallittu hampaiden kyljen pinnan laatu vähentää hankauskorroosion kulumisriskiä
Karkeat, huonosti viimeistellyt kiilahampaan kyljet luovat mikroepäpuhtauksia. Pieni suhteellinen lipsahdus akselin ja liitosnavan välillä jatkuvan koneen tuottaman tärinän alaisena tuottaa hankaavaa oksidijäännöstä (murskaavaa korroosiota). Nämä kovat hiukkaset kiertävät sovitusvälyksen sisällä ja hankaavat jatkuvasti kosketuspintoja, mikä lisää välystä ja tuo lähetyskohinaa ja mahdollisia kouristuksia. Feida optimoi syöttönopeusparametrit spline-hiontaan, jolloin saadaan tasaiset, matalakarheat hampaiden kylkipinnat. Hallittu pinnanlaatu vähentää mikrokosketuspisteitä, jotka aiheuttavat hankausvaurioita, mikä vakauttaa pitkän aikavälin voimansiirron suorituskyvyn ulkona toimiville liikkuville koneille, jotka ovat alttiina pölylle ja tärinälle.
4. Varhaisen vaiheen DFM-tarkistus tunnistaa spline-rakenteen riskit ennen muodollista työkaluinvestointia
Lukuisat räätälöityjen osien toimittajat noudattavat tarkasti asiakkaiden piirustuksia ilman valmistettavuusarviointia. Jotkin piirustuksessa määritellyt spline-juuren säteet, akselin ohutseinämäiset osat tai epätavalliset hampaan leveysyhdistelmät aiheuttavat vaikeasti ratkaistavia sammutushalkeamia tai toleranssivaatimuksia, joita ei voida saavuttaa. Ongelmat ilmenevät vasta, kun leikkuutyökalut on tilattu ja prototyyppiosat valmistettu, mikä pakottaa piirustuksen tarkistuksia, ylimääräisiä työkalukuluja ja projektiaikataulun lipsumista. Feidan mekaaninen suunnittelutiimi suorittaa DFM-arvioinnin RFQ-vaiheessa tarkastelemalla spline-juuren jännityksenpoistofileitä, osien paksuuden jakaumaa ja toleranssin toteutettavuutta. Mahdolliset valmistuksen aiheuttamat vikatilat merkitään ennen työkalujen valmistusta, mikä vähentää kalliita myöhäisen vaiheen uudelleensuunnittelusyklejä OEM-uusien tuotekehitysprojekteissa.
5. Materiaaliluokan sovitus tasapainottaa iskunkestävyyden ja pinnan kovuuden tavoitteet
Väärä teräslaadun valinta tuottaa ristiriitaisia tuloksia: niukkaseosteinen hiiliteräs saavuttaa pinnan kovuuden, mutta siitä puuttuu ytimen sitkeys ja se halkeilee äkillisissä iskukuormituksessa; yliseostettu materiaali aiheuttaa liiallisen sammutusvääristymän riskin ja nostaa komponenttien kustannuksia tarpeettomasti. Feida valitsee ja tarkastaa työkappaleen teräksen dokumentoitujen laitteiden vääntömomentti- ja iskukuormitusvaatimusten mukaisesti. Jäähdytyskarkaisuparametrit on säädetty tasapainottamaan hampaiden kyljen kulumiskestävyyttä ja akselin ytimen iskunkestävyyttä, jolloin vältetään sekä hauraiden hampaan juuren murtuminen että kyljen nopea hankaus erilaisten työolosuhteiden koneiden sovelluksissa.
6. Projektikohtaiset mittatarkastusprotokollat takaavat erien välisen johdonmukaisuuden
Pienen erän räätälöidyt ura-akselitilaukset saavat usein vain pistokokein tehdyn mittatarkastuksen. Ilman kiinteitä tarkastuskohteiden tarkistuslistoja, jotka kattavat hampaiden paksuuden, nousun kertymävirheen ja loppumisen, tuotantoerien välillä esiintyy havaittavia suorituskyvyn vaihteluita. Kun se on koottu valmiiksi koneeksi, epäjohdonmukaiset spline-sovitusominaisuudet aiheuttavat hajallaan olevia kenttävikoja. Feida soveltaa projekteihin räätälöityjä tarkistuslistoja jokaiseen räätälöityyn ura-akselitilaukseen ja suorittaa CMM-mittauksen tärkeimmille urageometrian osoittimille. Yhdenmukaiset hyväksymiskriteerit pannaan täytäntöön erä kerrallaan, mikä vakauttaa OEM-sarjatuotannon kokoonpanolinjojen vaihdettavuutta.
Aiheeseen liittyviä uutisia
- Kuinka spiraalikartiohammaspyörät parantavat voimansiirtoa vaativissa koneissa?
- Mikä tekee Sprocket Gears -vaihteista välttämättömiä luotettavalle voimansiirrolle?
- Kuinka sisäiset vaihteet parantavat tarkkuutta ja voimansiirtoa?
- Miksi muovisista hammaspyöristä on tulossa luotettava valinta nykyaikaisiin mekaanisiin järjestelmiin?
- Voiko yrityksen sisäinen spline-tuotanto ratkaista koneiden OEM-valmistajien kalliit kenttävian aiheuttamat päänsäryt?
- Leikkaako koko prosessin kattava integroitu hammaspyörän työstö ulkomaisten supistinvalmistajien kolme suurta piilevää hankintamenetystä?
Jätä minulle viesti